

+48 799 01 77 77  biuro@innovar.pl 9:00 - 16:00
Skanowanie 3D WAŁÓW mieszalnika - metrologiczna analiza zużycia
Spadek wydajności procesu mieszania skłonił zakład z branży spożywczej do sprawdzenia stanu wałów pracujących w mieszalnikach. Wiadomo było, że elementy zużywają się podczas eksploatacji, brakowało jednak danych pokazujących skalę i rozmieszczenie zmian. W INNOVAR wykonaliśmy skanowanie 3D sześciu wałów oraz analizę ich geometrii względem cylindrów nominalnych o średnicy Ø160 mm. Badanie dostarczyło informacji o zużyciu powierzchni i ujawniło dodatkowy problem: nieosiowe połączenie części segmentów.
Spadek wydajności jako powód kontroli wałów
Zakład wytwarza półprodukty spożywcze, a jednym z etapów produkcji jest mieszanie składników. Wykorzystywane w tym procesie wały mają około 3–4 m długości. Ich stan wpływa na geometrię układu roboczego, dlatego po zauważeniu spadku wydajności firma zaczęła poszukiwać przyczyn również w elementach mieszalników.
Do pomiaru przeznaczono sześć wałów o różnym czasie eksploatacji: od kilku miesięcy do kilku lat. Zadanie polegało na zebraniu szczegółowych danych o ich rzeczywistym kształcie i porównaniu wybranych powierzchni z przyjętym odniesieniem Ø160 mm. Takie zestawienie miało pomóc w ocenie zużycia oraz planowaniu dalszej eksploatacji i wymiany elementów.

Dlaczego pomiar wału o długości kilku metrów jest wymagający
Przy długim wale trzeba odwzorować drobne szczegóły powierzchni, a jednocześnie zachować poprawne wzajemne położenie jego odległych fragmentów. To szczególnie ważne, gdy analiza ma obejmować ustawienie segmentów względem wspólnej osi. Błędy łączenia kolejnych obszarów skanu mogłyby utrudnić rozróżnienie rzeczywistej odchyłki elementu od zniekształcenia danych pomiarowych.
Dodatkowym wyzwaniem była geometria elementów ślimakowych, z licznymi krawędziami i zagłębieniami. Pomiar wymagał dostępu z różnych kierunków oraz takiego przygotowania stanowiska, aby pozyskać dane z możliwie całej powierzchni. Zastosowaliśmy system FreeScan Trak Nova i metodę pomiarową łączącą skanowanie laserowe z wideofotogrametrią.

Kalibracja na miejscu i wideofotogrametria
Przed rozpoczęciem pomiarów skalibrowaliśmy sprzęt w hali klienta. Skanowanie wsparliśmy wideofotogrametrią, czyli technologią VPG. W przyjętej przez nas metodzie była ona niezbędnym elementem zapewnienia spójności wymiarowej danych na całej długości wałów. Mapa punktów odniesienia pomagała zachować relacje przestrzenne między kolejnymi obszarami pomiaru, a skaner laserowy rejestrował szczegóły powierzchni.
Producent podaje dla systemu pracującego z VPG parametr dokładności przy rozszerzaniu objętości pomiarowej wynoszący 0,046 mm + 0,012 mm/m × L, gdzie L jest długością pomiarową w metrach. Dla 4 m wartość obliczona z tej specyfikacji wynosi 0,094 mm. Parametr urządzenia należy odróżnić od niepewności konkretnego badania, na którą wpływają również warunki pracy, przygotowanie obiektu i sposób opracowania danych.
W tym zadaniu ważna była więc zarówno kalibracja, jak i odpowiednia metoda pozyskania całego skanu. Więcej o doborze technologii i znaczeniu dokładności przestrzennej opisujemy na stronie metrologiczne skanowanie 3D.

Prawie pełne pokrycie powierzchni i szczegółowa siatka 3D
Wały o długości 4 metrów ustawiono na stojakach, co umożliwiło pomiar z różnych stron, również od spodu. Uzyskaliśmy niemal pełne pokrycie ich powierzchni. Dzięki temu analizę można było przeprowadzić na rozległym zbiorze danych, obejmującym kolejne segmenty i ich połączenia.
Pozyskane siatki trójkątów miały wysoką rozdzielczość, pozwalającą oglądać lokalne nierówności, krawędzie i ślady uszkodzeń. Było to istotne, ponieważ zmiany geometrii nie ograniczały się do jednego miejsca. Rozdzielczość siatki określa szczegółowość zapisu powierzchni; wiarygodność wymiarowa wyniku zależy również od dokładności całego procesu pomiarowego.


Porównanie geometrii z cylindrem nominalnym Ø160 mm
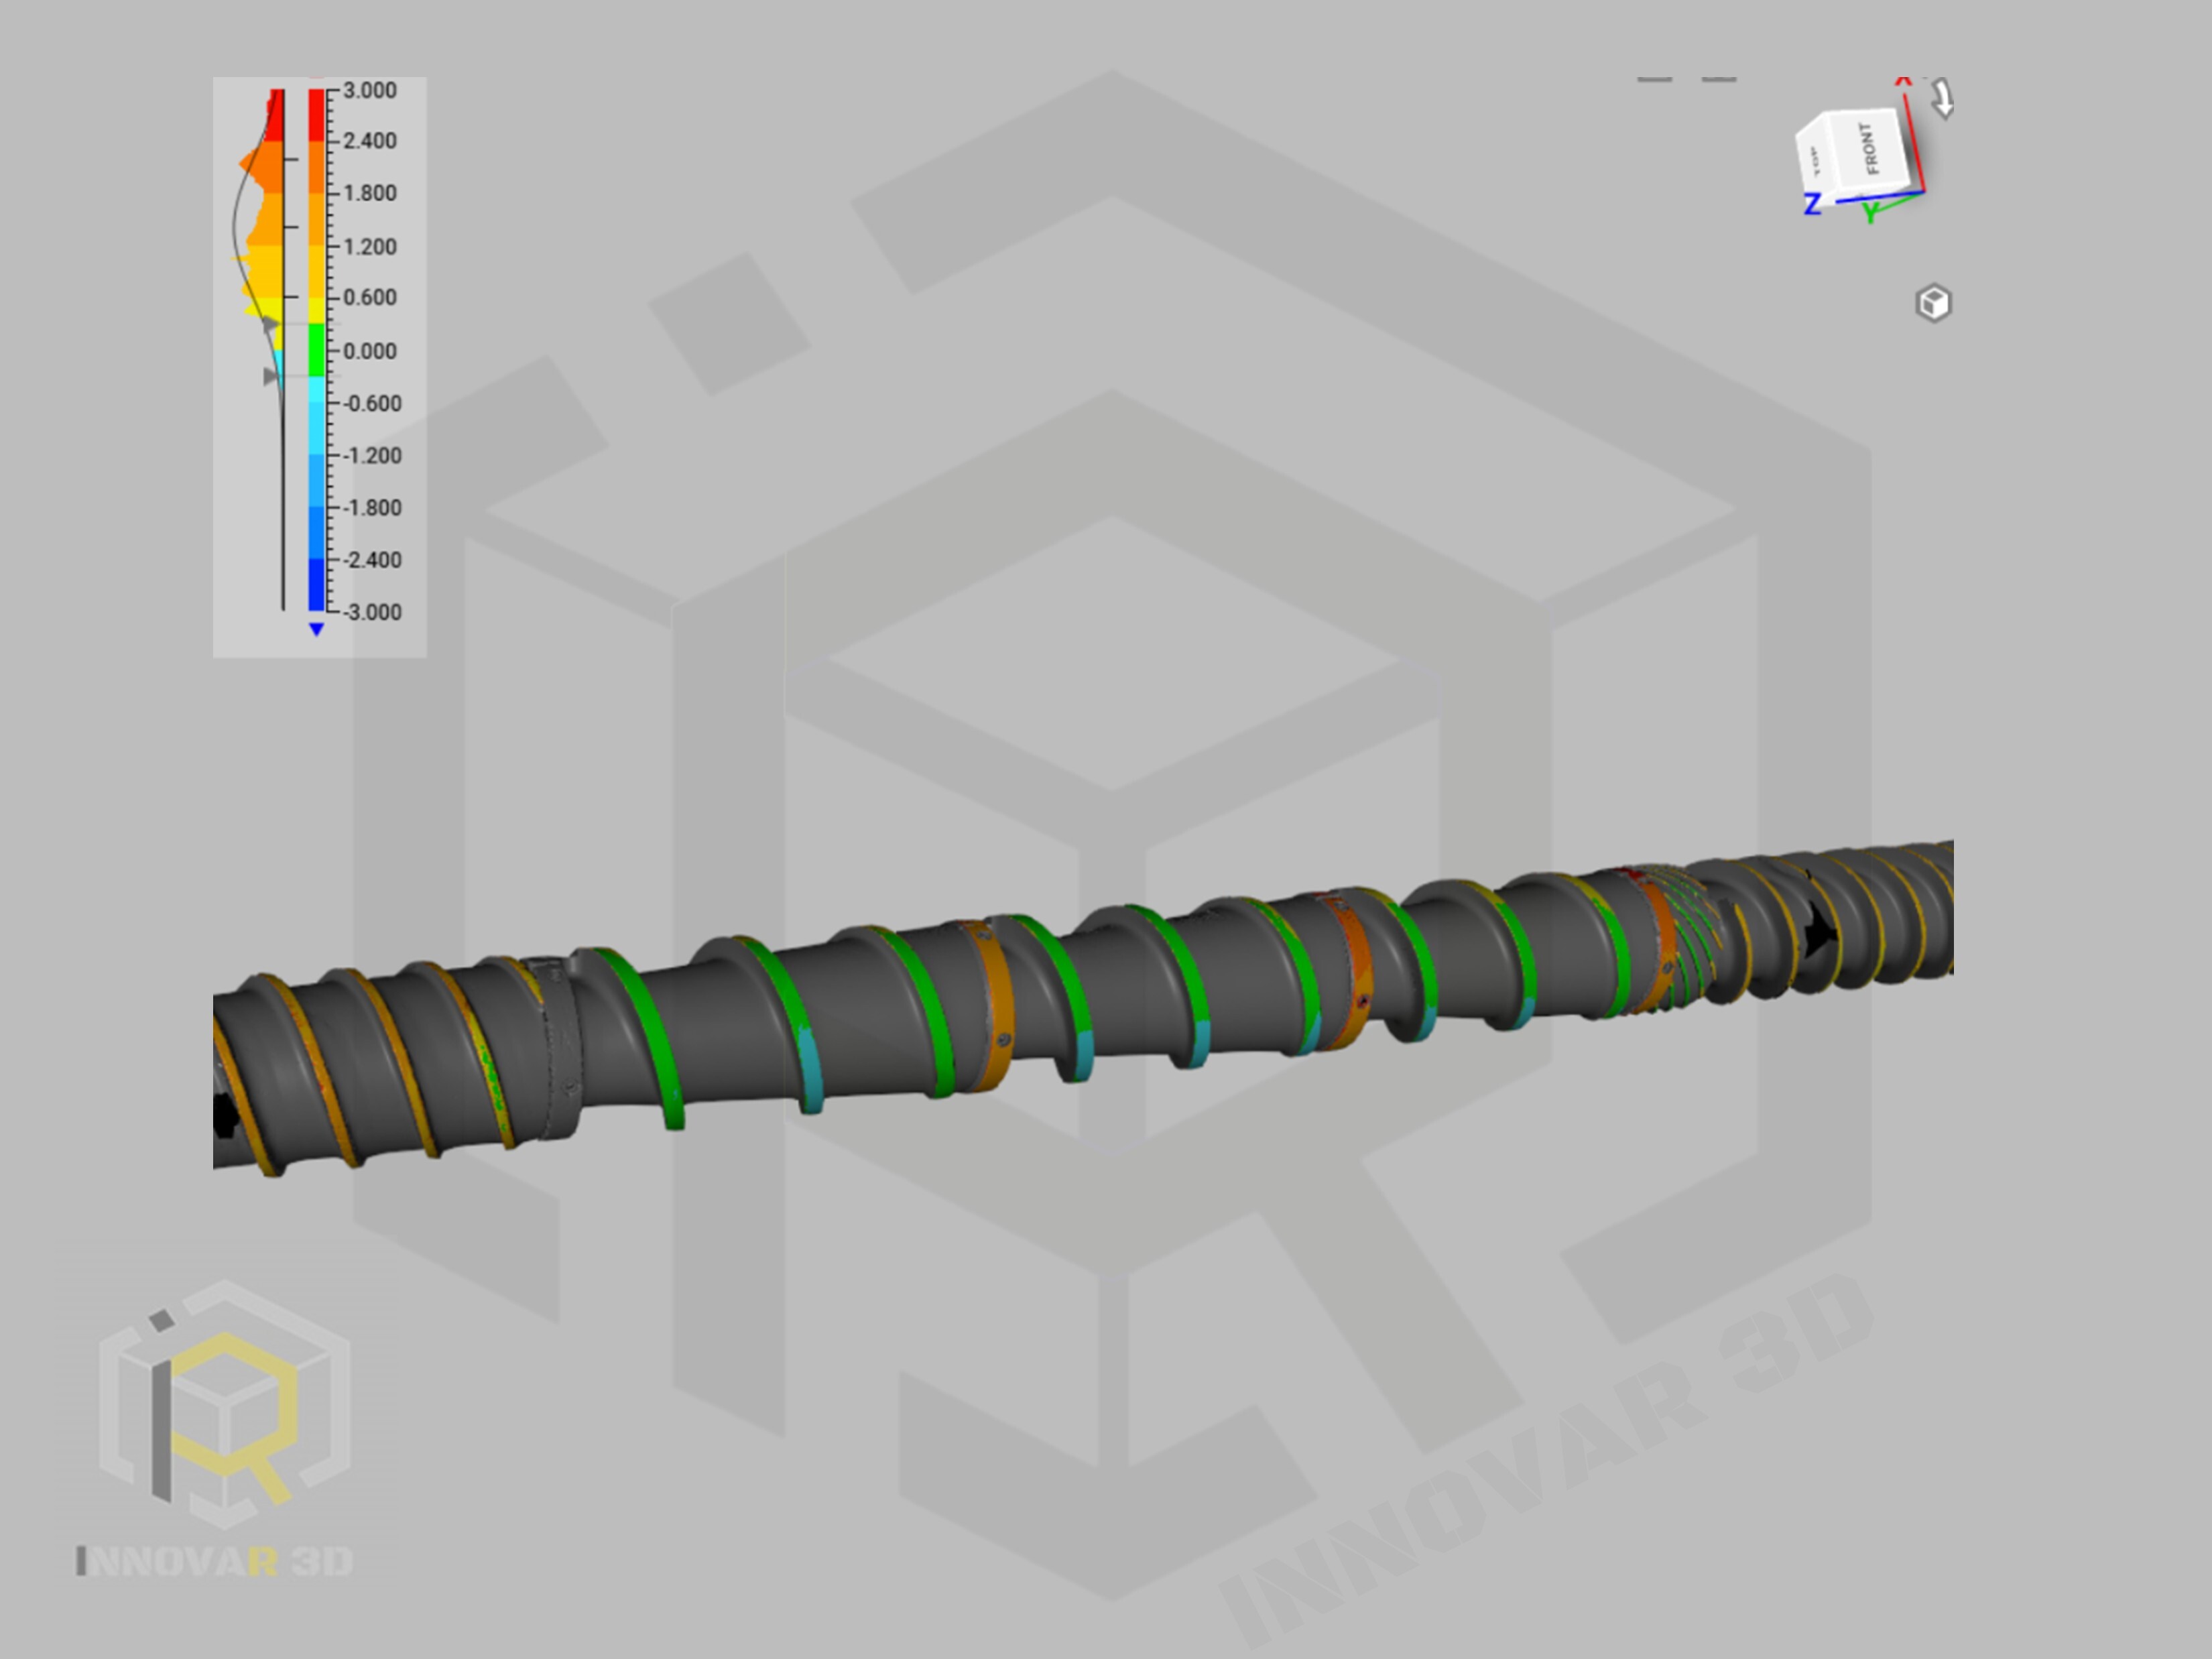
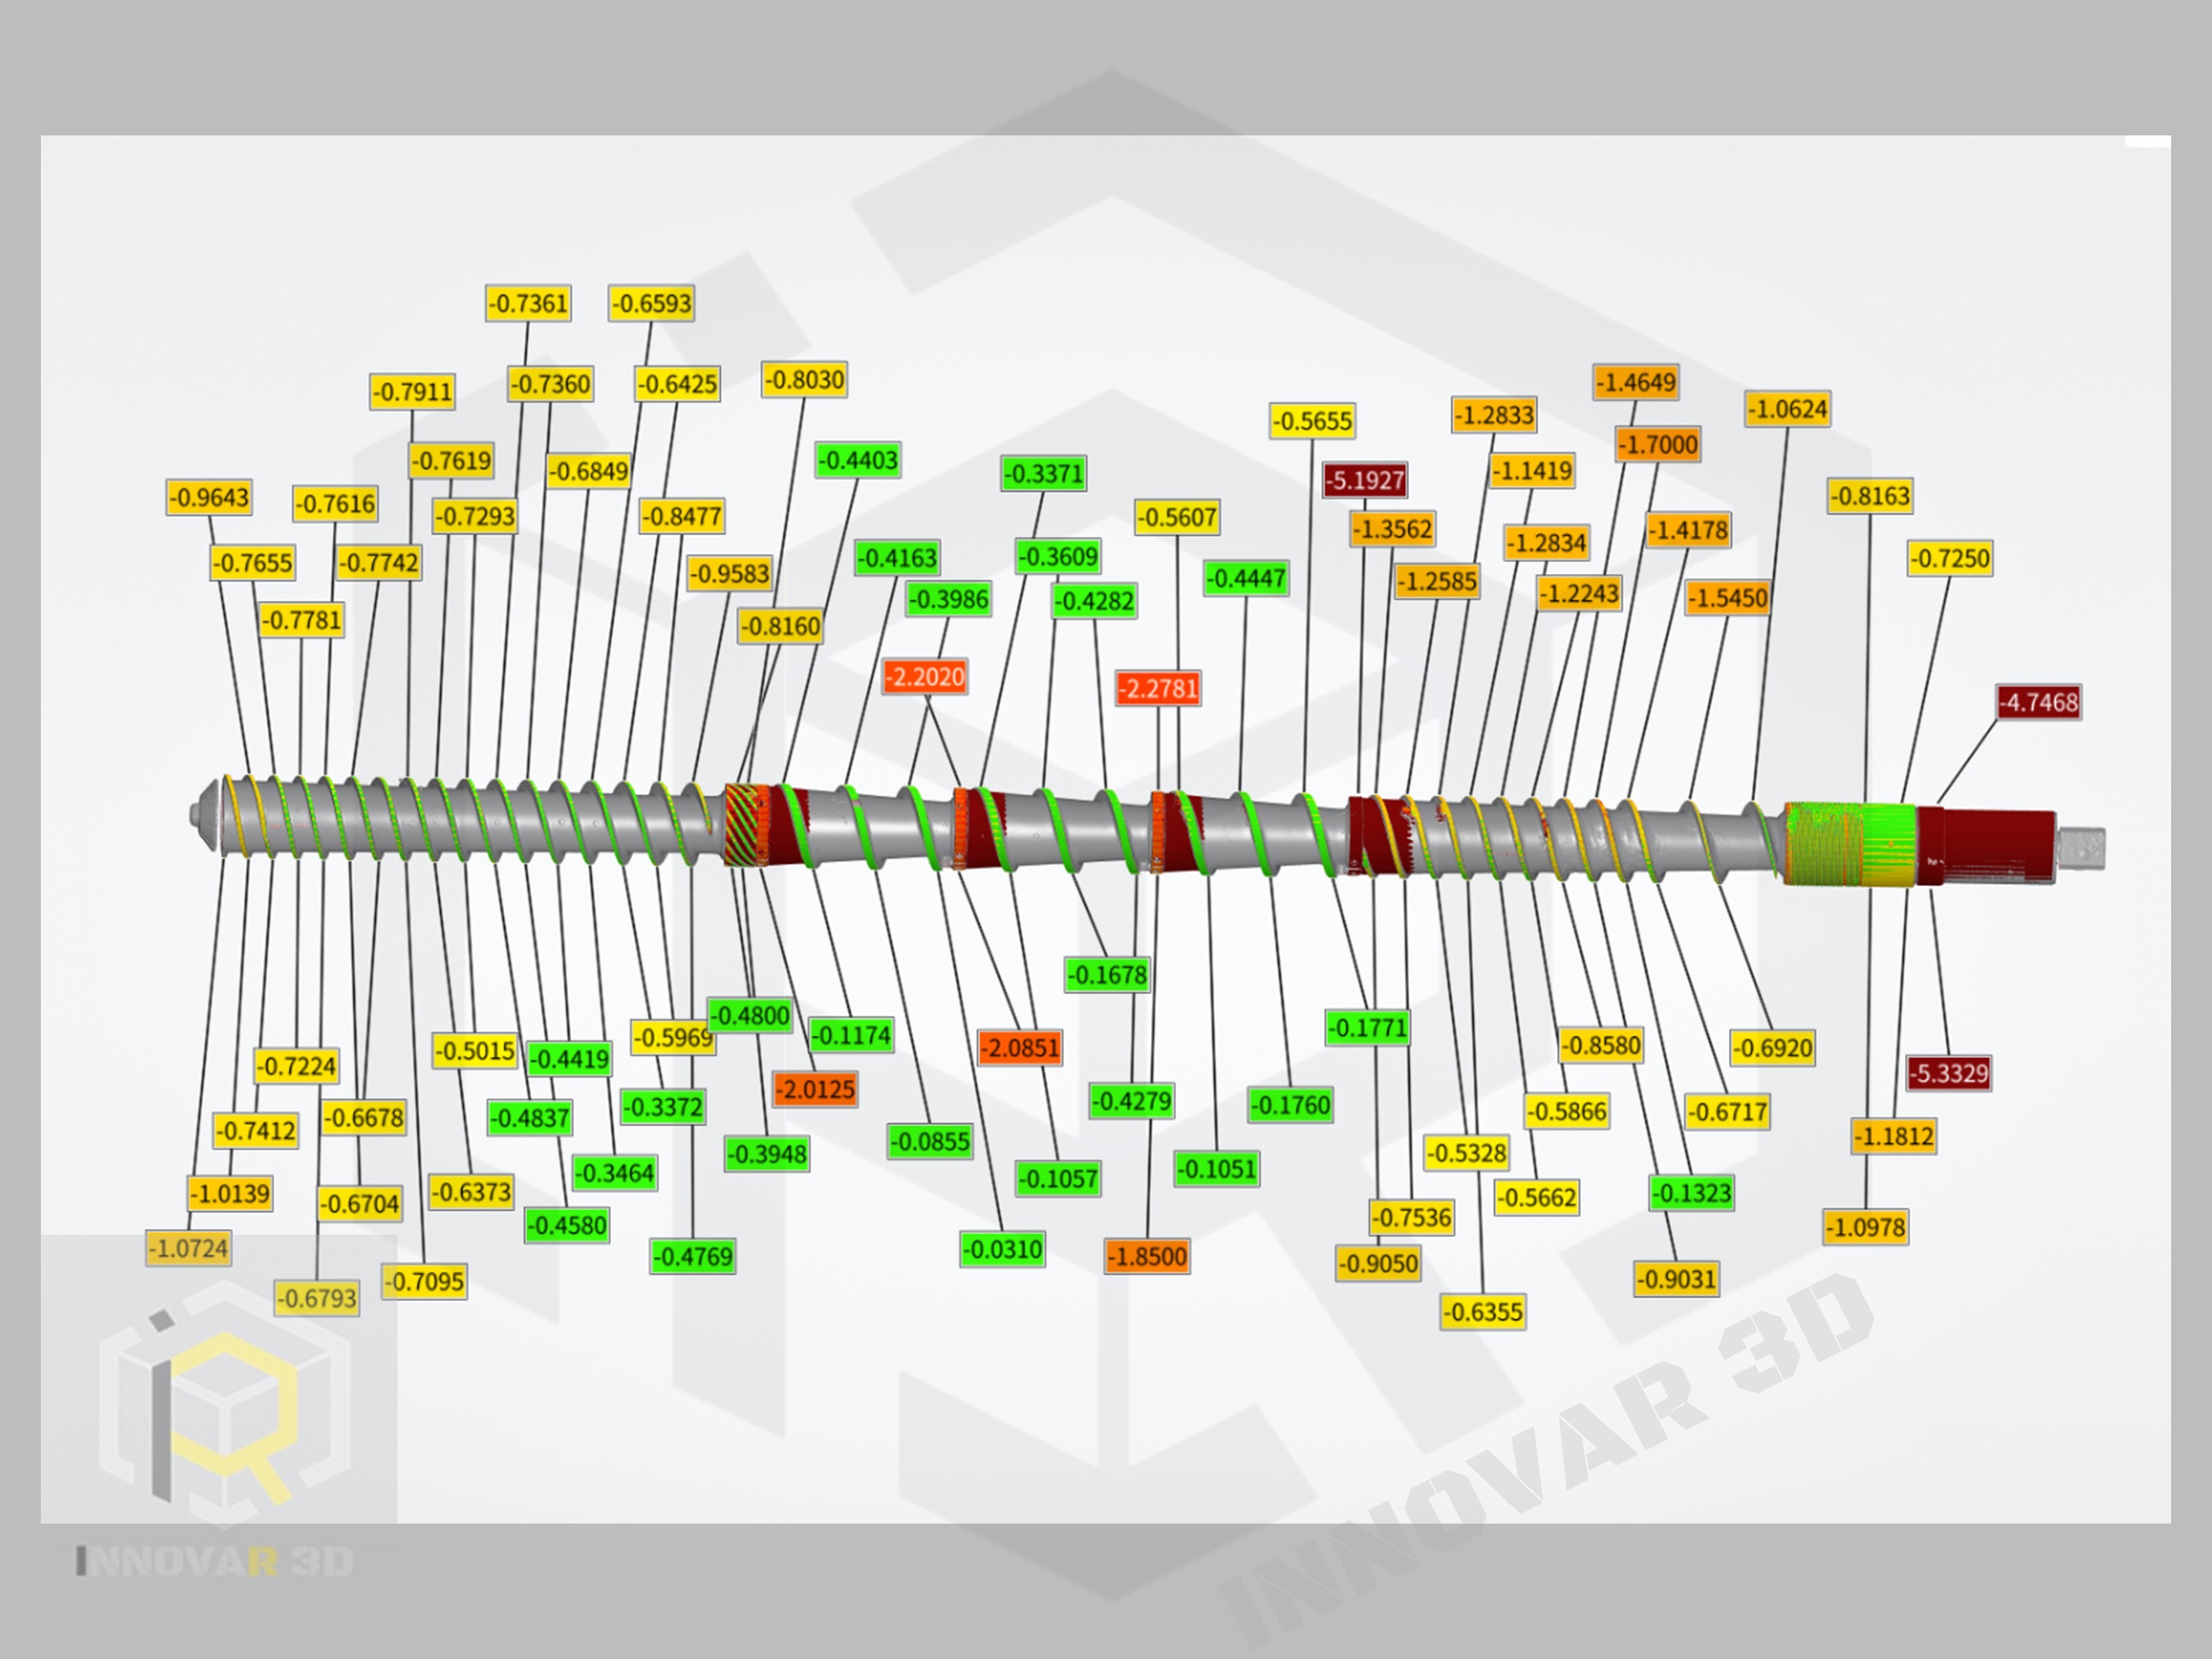
Po opracowaniu skanów przeprowadziliśmy analizę odchyłek względem cylindrów referencyjnych o średnicy Ø160 mm. Punktem odniesienia była przyjęta geometria nominalna, a wyniki przedstawiono w postaci kolorowych map i wskazań w wybranych miejscach. Pozwoliło to ocenić rozmieszczenie różnic na długości wałów i porównać stan poszczególnych obszarów.
Cylinder był odniesieniem do oceny zewnętrznej geometrii roboczej. Wał z elementami ślimakowymi ma również zagłębienia i powierzchnie, które z założenia znajdują się wewnątrz tej obwiedni. Dlatego wynik trzeba interpretować w odniesieniu do funkcji konkretnej powierzchni, przyjętej osi i sposobu dopasowania danych. Sam kolor na mapie nie oznacza jeszcze ubytku materiału.
Takie opracowanie zamienia skan w informację przydatną dla utrzymania ruchu: pokazuje, gdzie występują odchyłki i które miejsca wymagają dalszej oceny. Zasadę prezentacji wyników opisujemy szerzej w materiale o kolorowych mapach odchyłek.
Nieosiowe połączenie segmentów jako dodatkowy wynik badania
Analiza wykazała, że część segmentów tworzących wały nie była skręcona współosiowo. Obok oceny zużycia pojawiła się więc informacja o wzajemnym ustawieniu elementów. To istotna różnica: lokalna zmiana powierzchni i niewspółosiowość połączonych segmentów opisują odmienne problemy, które mogą wymagać innych działań.
Nieosiowe ustawienie segmentów może zmieniać położenie powierzchni roboczych względem pozostałych elementów mieszalnika i wpływać na warunki jego pracy. Był to zatem kolejny możliwy czynnik związany ze spadkiem wydajności. Pomiary wskazały obszar do weryfikacji, natomiast jego rzeczywisty wpływ na proces wymaga zestawienia z obserwacjami pracy urządzenia.
Jak porównanie sześciu wałów pomaga ocenić ich resurs
Zestawienie wałów o różnym czasie eksploatacji pomogło firmie ocenić, jak stan geometrii wiąże się z okresem użytkowania. Wyniki dostarczyły podstaw do określania resursu, czyli okresu lub zakresu pracy, po którym element wymaga kontroli, regeneracji albo wymiany. Ułatwiły również wskazanie miejsc, które warto objąć szczególnym nadzorem.
Sam wiek wału nie opisuje jednak jego obciążenia ani warunków pracy. Do wyznaczania terminów wymiany warto łączyć wyniki pomiarów z historią eksploatacji i przyjętymi kryteriami dopuszczalnego zużycia. Zachowane dane 3D mogą być punktem odniesienia przy kolejnej kontroli tego samego elementu, co pozwoli śledzić rzeczywisty przyrost zmian.
Wyniki przydatne dla utrzymania ruchu
Badanie dostarczyło klientowi szczegółowej geometrii sześciu wałów, porównania do przyjętego nominału oraz informacji o nieosiowym połączeniu części segmentów. Firma uzyskała dane do oceny zużycia, planowania kolejnych kontroli i dalszego poszukiwania przyczyn spadku wydajności. Cyfrowe modele zachowują również informacje o stanie elementów w chwili pomiaru.
Ta realizacja pokazuje, że skanowanie 3D może ujawnić zarówno lokalne zmiany powierzchni, jak i problemy z ustawieniem części względem siebie. Przy długich, złożonych elementach dobór wykonawcy powinien uwzględniać doświadczenie w podobnych pomiarach, możliwości sprzętu oraz sposób interpretacji wyników. W INNOVAR łączymy te etapy, aby przekazywane dane pomagały podjąć konkretne decyzje techniczne.
Potrzebujesz sprawdzić zużycie wałów, ślimaków lub innych elementów maszyn? Prześlij zdjęcia, wymiary i cel badania. Ustalimy zakres pomiaru oraz odpowiednią geometrię odniesienia. Zobacz również naszą ofertę skanowania 3D części i komponentów przemysłowych.
Wypełniając powyższe formularz wyrażają Państwo zgodę na naszą politykę prywatności, z którą można zapoznać się tutaj.
©2026 Innovar3D. All rights reserved.
INNOVAR 3D (siedziba główna)
ul. Łęgska 41
87-800 Włocławek
INNOVAR 3D - Łódź
ul. Listpadowa 113b/2
92-117 Łódź
INNOVAR 3D - Warszawa
ul. Opinogórska 3/39
04-039 Warszawa
tel. +48 799 01 77 77
email: biuro@innovar.pl
NIP: 8883038240